Plus de robots : est-ce toujours mieux?
Robotiser une ligne de production est-ce toujours synonyme de performance ? Pas forcément. Un robot peut être la meilleure solution… comme il peut être inutilement complexe. Il faut pour cela analyser chaque projet selon la cadence, la variabilité des produits, la complexité des mouvements ou encore les contraintes de maintenance. Entre robotique et automatisation, le véritable enjeu est de trouver la technologie la plus pertinente pour le process. La bonne automatisation n’est pas celle qui ajoute le plus de technologie mais celle qui apporte le plus de valeur.
Choisir la bonne technologie avant tout
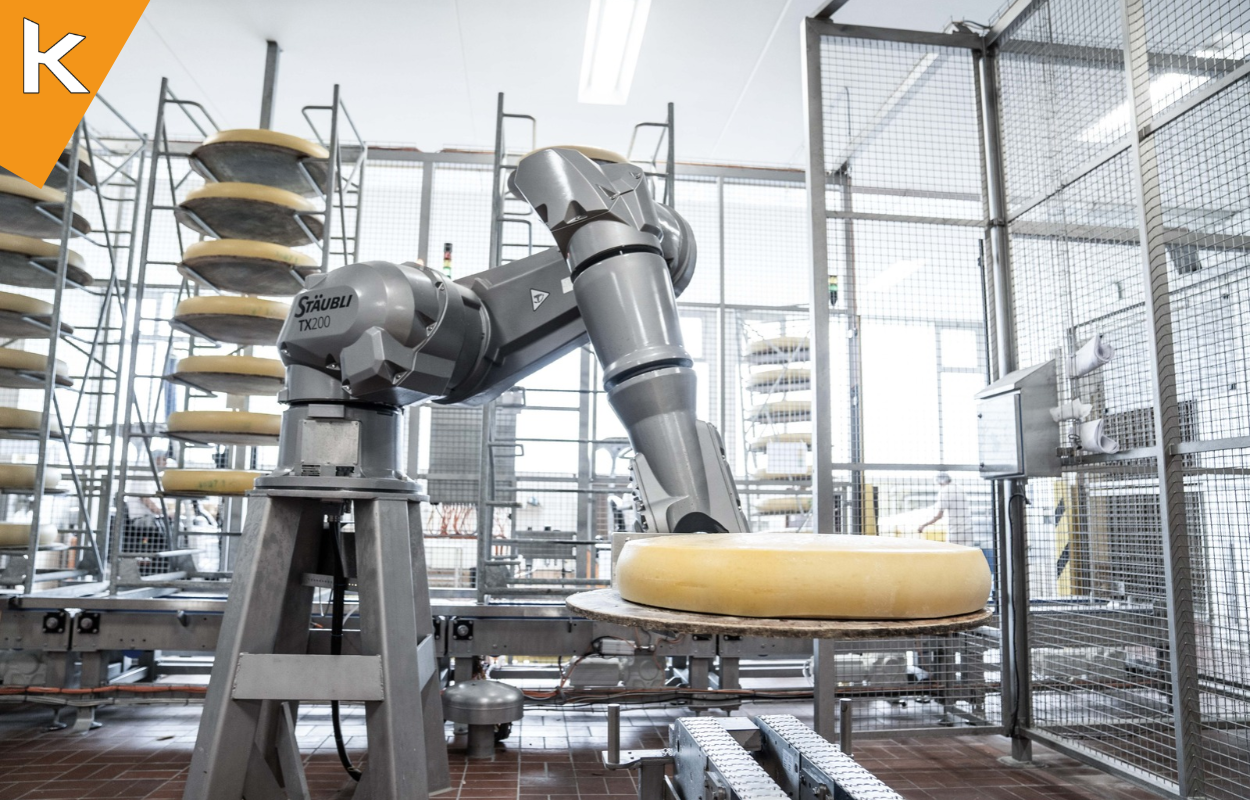
Dans l’industrie, la robotisation est souvent associée à la modernité, à la flexibilité et à la performance. Alors, lorsqu’un nouveau projet d’automatisation se présente, une question revient régulièrement : « Pourquoi ne pas mettre un robot ? » La question est légitime. Mais elle mérite parfois une autre question en retour : « Avons-nous réellement besoin d’un robot ? » Car un robot n’est pas nécessairement la meilleure solution pour chaque opération automatisée.
Robot, automatisation : approches différentes
Il est tentant d’opposer robotique et automatisation classique. En réalité, les deux sont complémentaires.
- Une automatisation peut utiliser des moteurs, des systèmes mécaniques ou des convoyeurs pour réaliser une tâche de manière précise, rapide et répétitive.
- La robotique apporte davantage de flexibilité : un même robot peut être adapté à différents produits, différentes positions ou différentes tâches simplement en modifiant sa programmation.
Le sujet n’est donc pas de choisir la technologie la plus avancée. Il s’agit de choisir celle qui correspond le mieux au besoin.
Quand le robot devient particulièrement pertinent
La robotique prend tout son sens lorsque le process doit gérer de la variabilité. Par exemple :
- plusieurs références sur une même ligne
- des changements fréquents de format
- des positions variables
- des trajectoires complexes
- des produits difficiles à saisir
- des opérations nécessitant plusieurs orientations
- de la vision industrielle
- ou encore plusieurs opérations réalisées par un même équipement.
Prenons un cas simple :
On doit saisir des sachets dont la position varie légèrement, puis les déposer dans une boîte avec un arrangement précis. Un robot équipé d’un système de vision peut identifier la position du produit, adapter sa trajectoire et réaliser la prise malgré certaines variations.
Si demain le format du sachet ou le nombre de produits dans la boite change, il est également possible de modifier la programmation plutôt que de reconstruire entièrement le système. C’est là que la flexibilité devient une véritable valeur industrielle.
Mais cette flexibilité a un coût : intégration, programmation, sécurité, préhenseur, vision éventuelle et compétences nécessaires à la mise au point et à la maintenance.
Quand l’automatisme classique est plus pertinent
Imaginons maintenant un autre scénario :
Un produit identique arrive toutes les deux secondes. Il doit toujours être positionné exactement au même endroit, selon la même trajectoire, avant de poursuivre son chemin sur la ligne. Le produit ne change quasiment jamais. La cadence est élevée. Dans ce cas, pourquoi ajouter la flexibilité d’un robot si elle n’est jamais utilisée ? Un système mécanique dédié, un axe servo et un convoyeur peuvent parfaitement réaliser l’opération. Et parfois, plus simplement.
Les systèmes d’automatisation fixe sont justement conçus pour exceller dans les environnements à faible variété et fort volume. Ils peuvent être optimisés autour d’un mouvement précis et atteindre des cadences très élevées. La logique est finalement assez simple : si le process ne change pas, pourquoi payer pour une flexibilité dont on n’a pas besoin ?
Le convoyeur n’est pas l’ennemi du robot
Le même raisonnement s’applique au transport. Lorsqu’il faut déplacer des produits d’un point A vers un point B, on pense parfois immédiatement à la robotique mobile. Pourtant, un convoyeur reste extrêmement pertinent lorsque le flux est stable, continu et prévisible. Une ligne qui transporte plusieurs milliers de produits selon un parcours défini n’a pas nécessairement besoin d’un robot mobile pour chaque déplacement.
Le convoyeur apporte alors :
- un flux continu
- une trajectoire déterminée
- une cadence maitrisée
- une architecture relativement simple
À l’inverse, si les destinations changent régulièrement, si le layout évolue ou si les flux sont difficiles à prévoir, un robot mobile peut apporter une flexibilité intéressante. Là encore, il ne s’agit pas de remplacer systématiquement une technologie par une autre. Il s’agit de regarder le fonctionnement réel de l’usine.
Et il existe de nombreuses solutions entre les deux
C’est probablement l’un des points les plus importants. Entre « tout faire manuellement » et « mettre un robot » il existe une multitude de solutions. On peut automatiser certains gestes, déplacer les produits automatiquement, les détecter et les positionner avec précision… ou combiner plusieurs solutions. Bref, il n’y a pas qu’une seule façon d’automatiser.
Il existe aujourd’hui de nombreuses façons d’automatiser une tâche. L’important est de choisir celle qui correspond vraiment au besoin. Notre objectif est d’adapter la solution au process et non l’inverse.
Le vrai critère : la complexité du process
Alors, comment choisir ? On peut résumer la réflexion autour de quelques questions simples.
- Quelle est la cadence ? Plus la cadence est élevée et stable, plus une automatisation conçue pour une tâche précise peut devenir intéressante.
- Quelle est la variabilité ? Nombre de références, changements de formats, positions variables… Plus le process évolue, plus la flexibilité devient importante.
- Quelle est la durée de vie prévue de l’installation ? Une machine qui doit produire le même produit pendant dix ans n’a pas les mêmes besoins qu’une ligne qui devra régulièrement s’adapter à de nouveaux produits.
- Quelle est la complexité du geste ? Un mouvement simple et répétitif peut être réalisé très efficacement par un système automatisé conçu pour cette tâche. Une succession de mouvements complexes ou variables peut, elle, justifier l’utilisation d’un robot.
- Quel est le coût global ? Il ne faut pas comparer uniquement le prix d’achat du robot ou de la machine mais aussi les coûts d’intégration, de maintenance, d’adaptation et d’exploitation.
Il faut regarder l’ensemble : investissement + intégration + maintenance + changement de format + temps d’arrêt + évolutivité + coût d’exploitation. C’est ce raisonnement global qui permet de déterminer le véritable ROI d’une solution d’automatisation.
La meilleure solution est souvent hybride
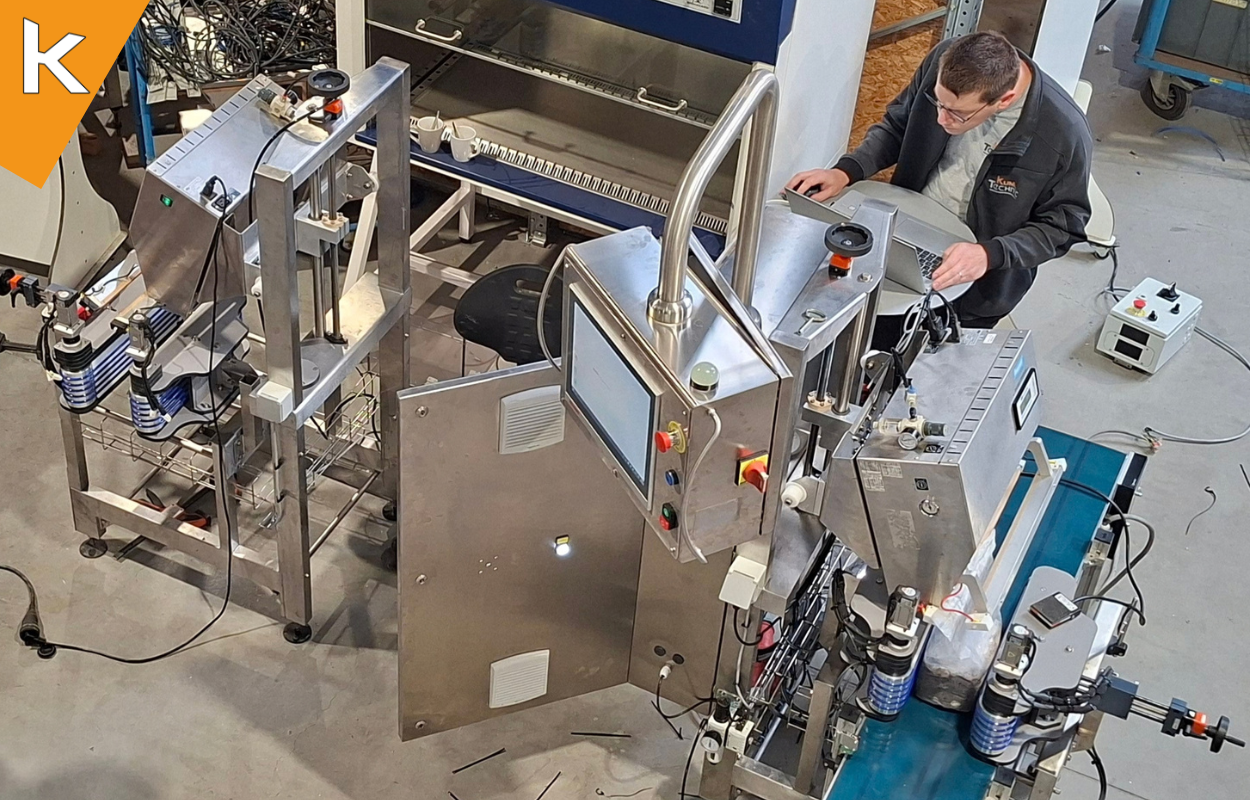
Dans beaucoup de projets industriels, la réponse n’est finalement ni : « robot partout » ni « automatisation classique partout ». C’est un mélange des technologies. Un convoyeur peut assurer le transport principal. Des axes servo peuvent réaliser les mouvements répétitifs à haute cadence. Un système de vision peut contrôler la position ou la conformité. Et un robot peut intervenir uniquement là où la flexibilité est réellement nécessaire.
Chaque technologie fait alors ce qu’elle sait faire de mieux. C’est souvent cette approche qui permet d’obtenir le meilleur équilibre entre performance, flexibilité, coût et robustesse.
Plus de robots, plus de complexité ?
Ajouter des robots peut apporter davantage de flexibilité. Mais chaque robot supplémentaire ajoute aussi son lot de contraintes : programmation, sécurité, maintenance, préhenseurs, communication avec les autres équipements… Sur une ligne qui compte plusieurs robots, il faut également s’assurer que tous ces équipements travaillent correctement ensemble.
Un robot peut être très performant individuellement. Mais si son ajout complexifie inutilement l’ensemble de la ligne, le gain peut rapidement devenir moins intéressant.
C’est pourquoi il est important de ne pas raisonner uniquement poste par poste, mais de regarder la machine dans son ensemble. Le bon indicateur n’est donc pas le nombre de robots installés. C’est la performance globale de la ligne.
Alors, plus de robots : est-ce toujours mieux ?
Le meilleur projet d’automatisation est celui qui répond le mieux aux besoins du process. Robotique, automatisation dédiée, convoyage… chaque solution a ses atouts. L’essentiel est de les combiner intelligemment pour obtenir une installation performante, fiable et adaptée aux besoins réels de production.
La bonne technologie, au bon endroit, pour la meilleure performance.
Vous avez un défi technique? Parlons-en!